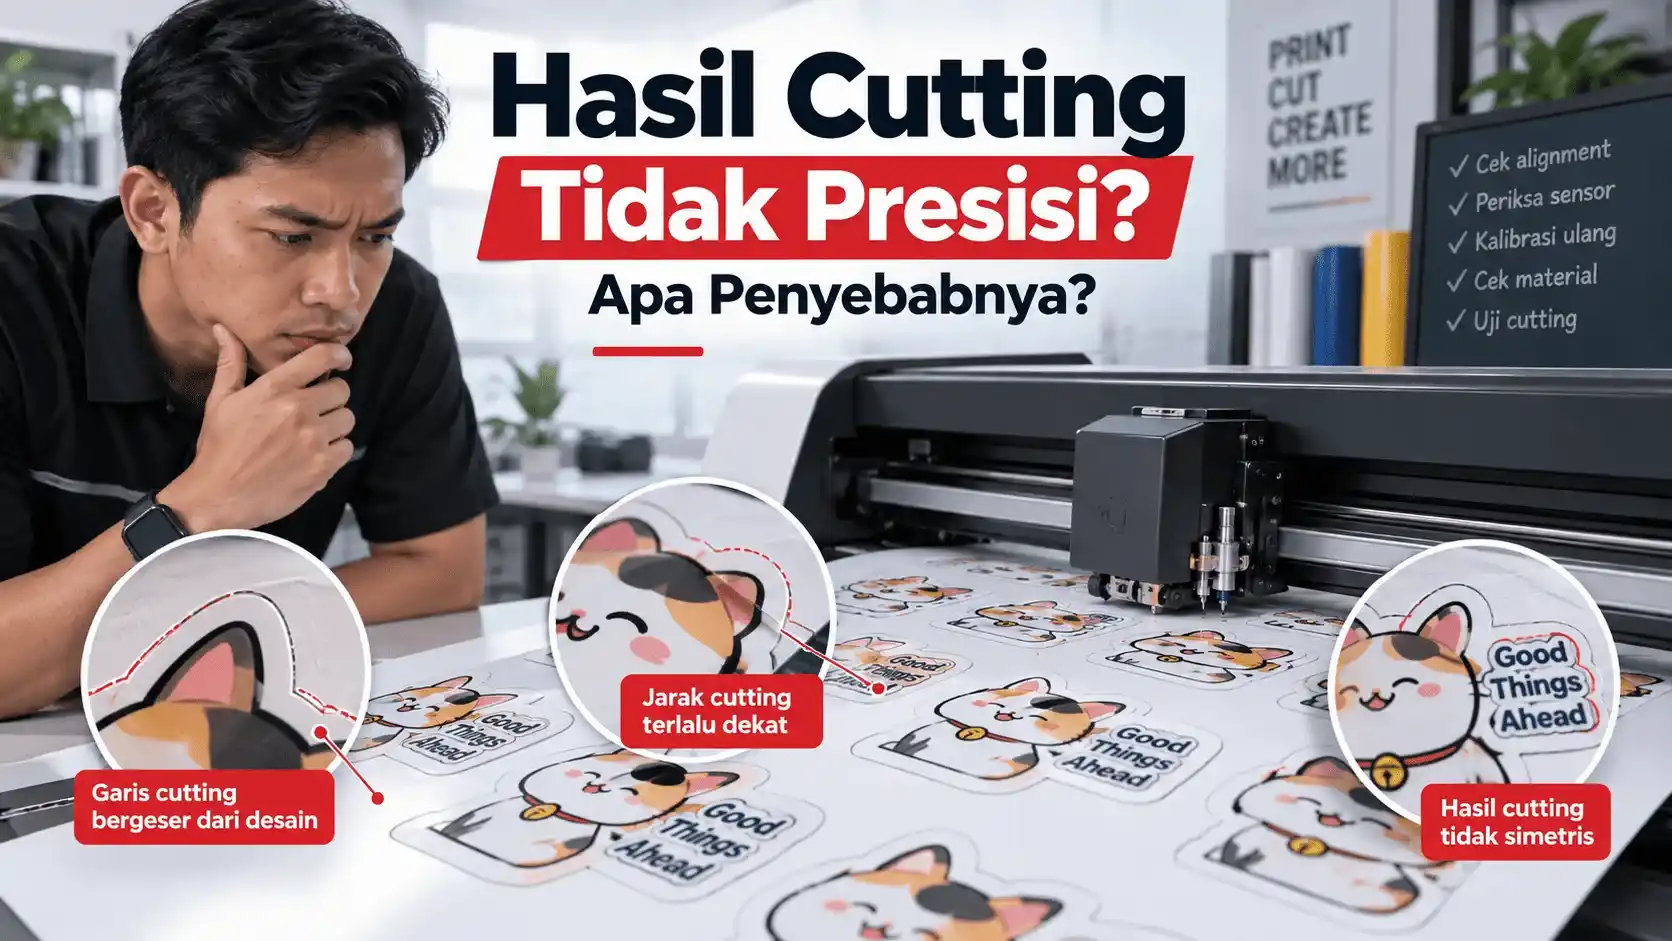
Hasil cutting tidak presisi sering terlihat sepele di awal. Garis potong hanya bergeser sedikit, sudut tidak tepat, atau contour terlihat meleset beberapa milimeter.
Masalahnya, ketika pekerjaan masuk ke sticker, label, packaging, atau produk custom, selisih kecil seperti itu bisa langsung terlihat.
Desain yang seharusnya rapi malah terlihat miring. Border sticker menjadi tidak seimbang. Bahkan pada pekerjaan tertentu, material akhirnya harus dicetak dan dipotong ulang.
Lantas, kenapa hasil cutting tidak presisi bisa terjadi?
Jawabannya tidak selalu karena mesinnya rusak.
Bisa berasal dari setting, pisau, sensor, material, file desain, bahkan dari cara media dipasang sebelum proses cutting dimulai.
Mari kita cek satu per satu.
Apa yang Dimaksud Hasil Cutting Tidak Presisi?
Secara sederhana, hasil cutting disebut tidak presisi ketika jalur potong mesin tidak mengikuti garis atau contour yang seharusnya.
Contohnya:
- potongan bergeser dari desain,
- border sticker tidak rata,
- bagian kanan dan kiri berbeda,
- contour semakin melenceng pada area tertentu,
- potongan awal tepat tetapi bagian akhir mulai bergeser,
- sudut tidak terpotong dengan rapi,
- atau mesin salah membaca posisi desain.
Masalahnya bisa muncul pada cutting plotter, sistem print and cut, maupun mesin flatbed cutting.
Karena cara kerja setiap mesin berbeda, penyebabnya juga tidak selalu sama.
Tingkat kedalaman potong juga perlu disesuaikan dengan jenis finishing yang digunakan. Pada kiss cut dan die cut, misalnya, kedalaman pisau yang dibutuhkan berbeda karena kiss cut hanya memotong lapisan sticker, sedangkan die cut memotong hingga backing material.
Kenapa Hasil Cutting Tidak Presisi?
Ada beberapa hal yang paling sering menjadi penyebab.
1. Calibration Mesin Belum Tepat
Kalau hasil cutting selalu bergeser dengan pola yang relatif sama, calibration menjadi salah satu hal pertama yang perlu dicek.
Pada mesin yang menggunakan sistem print and cut atau membaca registration mark, posisi cetak dan posisi potong harus memiliki referensi yang sama.
Kalau terdapat offset antara keduanya, mesin bisa memotong sedikit ke kanan, kiri, atas, atau bawah dari contour.
Misalnya desain memiliki border putih 2 mm.
Jika offset cutting bergeser 1 mm saja, border di satu sisi akan terlihat jauh lebih tipis.
Karena itu, sebelum menyalahkan file atau material, lakukan pengecekan calibration sesuai prosedur mesin.
2. Registration Mark Tidak Terbaca dengan Baik
Pada pekerjaan contour cutting, mesin biasanya menggunakan registration mark atau crop mark untuk menentukan posisi desain.
Kalau sensor salah membaca mark, hasil cutting juga dapat ikut bergeser.
Masalah pembacaan mark bisa disebabkan oleh:
- mark terlalu kecil,
- posisi mark tidak sesuai,
- pencahayaan mengganggu sensor,
- media terlalu glossy,
- hasil print mark kurang pekat,
- area mark kotor,
- atau sensor perlu dibersihkan.
Jadi jika mesin tiba-tiba sulit membaca crop mark, jangan langsung mengubah file desain, Periksa dulu area mark dan kondisi sensor.
Kemampuan membaca registration mark juga berbeda pada setiap mesin cutting. Beberapa mesin menggunakan optical scanning untuk membantu mendeteksi posisi desain sebelum proses contour cutting. Sebagai contoh, BREZ PM1 Cutting Plotter menggunakan teknologi pemindaian optik dan mendukung proses kiss cut untuk kebutuhan sticker dan label.
3. Pisau Cutting Sudah Tumpul
Pisau yang sudah tidak optimal tidak selalu menyebabkan hasil gagal total.
Kadang mesin masih bisa memotong, tetapi garisnya tidak lagi bersih.
Pisau dapat:
- menarik material,
- menghasilkan sudut yang tidak tajam,
- meninggalkan bagian yang belum terpotong,
- atau membuat jalur potong terlihat tidak stabil.
Pada desain lingkaran atau detail kecil, efek pisau tumpul biasanya lebih mudah terlihat.
Kalau hasil cutting sebelumnya normal lalu perlahan mulai memburuk, kondisi blade patut diperiksa.
4. Kedalaman Pisau Terlalu Dalam
Banyak orang menganggap semakin dalam blade keluar, semakin aman karena material pasti terpotong.
Justru tidak selalu begitu.
Blade yang keluar terlalu panjang dapat memberikan tahanan lebih besar ketika carriage bergerak.
Akibatnya, pada detail kecil atau tikungan tajam, pergerakan pisau bisa menjadi kurang halus.
Untuk kiss cut sticker, misalnya, blade idealnya hanya memotong lapisan sticker tanpa menembus backing paper secara berlebihan.
Karena itu, kedalaman blade harus disesuaikan dengan ketebalan material.
Bukan dibuat sedalam mungkin.
5. Cutting Pressure Terlalu Tinggi atau Terlalu Rendah
Selain blade, ada cutting force atau pressure.
Kalau pressure terlalu rendah, beberapa bagian mungkin tidak terpotong.
Namun kalau terlalu tinggi, blade bisa menekan material secara berlebihan.
Efeknya bisa berupa:
- material ikut tertarik,
- sudut menjadi kurang rapi,
- backing paper terluka terlalu dalam,
- atau jalur cutting terlihat kurang stabil.
Karena itu, lakukan test cut sebelum produksi.
Setting yang cocok untuk vinyl tipis belum tentu cocok untuk sticker yang lebih tebal.
6. Material Bergerak Saat Proses Cutting
Ini salah satu penyebab yang sering terjadi pada pekerjaan berukuran panjang.
Di awal hasil cutting masih tepat.
Namun semakin jauh media berjalan, contour mulai bergeser.
Kemungkinan masalahnya bukan sensor, melainkan tracking material.
Material dapat bergerak miring jika:
- pemasangan roll tidak lurus,
- pinch roller tidak berada pada posisi yang tepat,
- tekanan roller tidak merata,
- media terlalu licin,
- roll terlalu berat,
- atau material tertarik dari belakang.
Selisih kecil pada awal media bisa berubah menjadi pergeseran besar setelah beberapa meter.
Jadi untuk pekerjaan panjang, jangan hanya mengecek hasil cutting pada bagian pertama.
Perhatikan tracking sampai akhir.
7. Pinch Roller Tidak Menahan Media dengan Baik
Pinch roller mempunyai fungsi sederhana tetapi sangat penting: menjaga media tetap bergerak pada jalur yang benar.
Kalau salah satu roller tidak menekan dengan baik, media dapat bergerak sedikit demi sedikit.
Pada pekerjaan pendek mungkin belum terlihat.
Namun ketika cutting dilakukan dalam area panjang, pergeserannya mulai terasa.
Periksa:
- kondisi roller,
- posisi roller,
- tekanan,
- kebersihan,
- dan area tempat roller menjepit media.
Roller yang aus atau kotor dapat menurunkan grip terhadap material.
8. Kecepatan Cutting Terlalu Tinggi
Mesin memang mempunyai kemampuan cutting dengan kecepatan tertentu.
Namun menggunakan kecepatan maksimum untuk semua desain belum tentu menghasilkan kualitas terbaik.
Bayangkan desain berupa kotak besar.
Mesin dapat bergerak cepat karena jalurnya sederhana.
Sekarang ubah desainnya menjadi logo dengan banyak sudut kecil, lingkaran, dan detail tipis.
Mesin harus melakukan banyak perubahan arah dalam waktu singkat.
Pada kondisi seperti ini, kecepatan terlalu tinggi dapat membuat hasil cutting kurang stabil.
Jadi:
desain sederhana → speed bisa lebih tinggi
desain detail → speed mungkin perlu diturunkan
Produktivitas memang penting.
Tetapi memotong cepat lalu harus mengulang pekerjaan tentu bukan produktif.
9. Desain Memiliki Terlalu Banyak Node
Tidak semua masalah berasal dari mesin.
File cutting juga bisa menjadi penyebab.
Vector yang dibuat dari proses tracing otomatis terkadang memiliki ratusan atau bahkan ribuan node yang sebenarnya tidak dibutuhkan.
Secara visual garisnya terlihat normal.
Namun bagi mesin cutting, setiap node bisa berarti perubahan arah.
Hasilnya, carriage bergerak terlalu sering dan jalur potong dapat terlihat tidak halus.
Hal ini paling terasa pada:
- lingkaran,
- kurva,
- tulisan kecil,
- logo detail,
- dan hasil auto-trace.
Solusinya bukan meningkatkan pressure atau mengganti blade.
File vector-nya yang perlu dirapikan.
10. Contour Cutting Terlalu Dekat dengan Desain
Misalnya desain sticker memiliki contour tepat di tepi warna.
Kalau terjadi pergeseran hanya 0,5 mm, hasilnya langsung terlihat.
Karena itu, pada banyak pekerjaan sticker biasanya digunakan bleed atau area tambahan di sekitar desain.
Tujuannya bukan memperbaiki mesin yang tidak presisi.
Bleed berfungsi memberikan toleransi visual terhadap variasi kecil saat print dan cutting.
Contoh:
Daripada warna berakhir tepat pada contour, desain diperpanjang sedikit keluar dari jalur cutting.
Kalau ada selisih kecil, bagian putih media tidak langsung terlihat.
Pada workflow produksi sticker, presisi cutting juga dimulai dari proses printing yang benar. Hasil cetak harus memiliki ukuran dan posisi registration mark yang sesuai sebelum masuk ke tahap finishing. Untuk kebutuhan printing sticker dan decal, salah satu mesin yang dapat digunakan adalah Grando GD1602S Eco-Solvent, sebelum hasil cetaknya dilanjutkan ke mesin cutting.
11. Material Mengalami Perubahan Ukuran
Ini sering kurang diperhatikan.
Beberapa material bisa sedikit berubah dimensi akibat:
- panas,
- proses printing,
- laminasi,
- tegangan roll,
- atau kondisi lingkungan.
Bayangkan gambar dicetak terlebih dahulu.
Kemudian material mengalami sedikit penyusutan sebelum masuk cutting.
Registration mark berada pada posisi yang sedikit berbeda dari file awal.
Hasil cutting akhirnya bisa terlihat meleset meskipun mesin sudah dikalibrasi.
Masalah seperti ini biasanya lebih terasa pada area cetak panjang.
12. Laminasi Mengubah Karakter Pembacaan Sensor
Sticker sering melalui proses laminasi sebelum contour cutting.
Masalahnya, permukaan laminasi bisa memengaruhi cara sensor membaca registration mark.
Laminasi glossy, misalnya, dapat menghasilkan pantulan cahaya yang lebih tinggi.
Pada kondisi tertentu, sensor bisa lebih sulit mengenali mark.
Kalau sebelum laminasi crop mark terbaca normal tetapi setelah laminasi mulai bermasalah, bagian ini perlu diperiksa.
13. Cutting Strip Sudah Rusak
Cutting strip adalah area tempat blade bekerja.
Kalau permukaannya sudah:
- terlalu banyak goresan,
- tidak rata,
- berlubang,
- atau mengalami kerusakan,
tekanan blade pada material bisa menjadi tidak konsisten.
Akibatnya, kualitas potongan dapat berbeda pada beberapa area.
Kadang bagian kiri terpotong sempurna, sementara area lain tidak.
Kalau masalah hanya terjadi pada lokasi tertentu di mesin, cutting strip layak diperiksa.
14. Blade Holder Kotor atau Bermasalah
Blade tidak bekerja sendirian.
Ada holder yang memungkinkan blade berputar mengikuti arah cutting.
Kalau holder kotor atau putarannya tidak lancar, blade bisa terlambat mengikuti perubahan arah.
Akibatnya biasanya terlihat pada:
- sudut,
- lingkaran kecil,
- tulisan kecil,
- atau desain dengan banyak perubahan arah.
Blade masih tajam, tetapi hasilnya tetap kurang rapi.
Itulah mengapa mengganti blade tidak selalu langsung menyelesaikan masalah.
Bagaimana Cara Mengatasi Hasil Cutting Tidak Presisi?
Jangan langsung mengubah semua setting sekaligus.
Lebih mudah lakukan pengecekan secara bertahap.
Urutan yang saya sarankan:
1. Lakukan Test Cut
Pastikan blade dan pressure sudah sesuai dengan material.
2. Periksa Blade
Pastikan tidak tumpul, rusak, atau keluar terlalu panjang.
3. Cek Calibration
Lakukan print-cut alignment atau calibration sesuai sistem mesin.
4. Bersihkan Sensor
Terutama kalau mesin menggunakan registration mark.
5. Periksa Posisi Material
Pastikan material masuk lurus dan pinch roller menahan dengan benar.
6. Turunkan Cutting Speed
Terutama untuk desain kecil dan detail.
7. Cek File Vector
Pastikan contour tidak memiliki terlalu banyak node.
8. Cek Registration Mark
Pastikan ukuran, posisi, dan kontrasnya sesuai.
9. Perhatikan Laminasi
Kalau error muncul setelah laminasi, cek kemungkinan refleksi atau perubahan dimensi material.
10. Cek Komponen Mekanis
Jika semua setting sudah benar tetapi masalah terus terjadi, barulah periksa kondisi roller, blade holder, cutting strip, carriage, atau komponen mekanis lain.
Urutan ini membantu supaya troubleshooting tidak dilakukan secara acak.
Hasil Cutting Meleset di Awal dan di Akhir, Apakah Penyebabnya Sama?
Belum tentu.
Pola pergeseran justru bisa memberi petunjuk.
Kalau seluruh hasil cutting bergeser dengan jarak yang hampir sama, kemungkinan masalahnya lebih dekat ke calibration atau offset.
Kalau awal tepat tetapi semakin ke belakang semakin meleset, tracking material perlu dicurigai.
Kalau hanya detail kecil yang berantakan, periksa blade, speed, dan file vector.
Kalau crop mark sulit dibaca, cek sensor, kondisi mark, dan permukaan material.
Jadi jangan hanya melihat bahwa hasilnya “meleset”.
Lihat juga pola melesetnya.
Apakah Mesin Cutting yang Lebih Mahal Pasti Lebih Presisi?
Tidak otomatis.
Kualitas konstruksi mesin, sensor, motor, software, dan sistem tracking memang berpengaruh terhadap kemampuan cutting.
Namun mesin bagus sekalipun tetap bisa menghasilkan potongan yang buruk kalau:
- blade tumpul,
- pressure salah,
- material miring,
- file berantakan,
- atau calibration tidak tepat.
Sebaliknya, mesin dengan spesifikasi sesuai kebutuhan dapat menghasilkan cutting yang sangat rapi jika setting dan workflow-nya benar.
Karena itu, jangan melihat presisi hanya dari harga mesin.
Hal serupa berlaku ketika memilih mesin untuk proses produksi lainnya. Setiap teknologi memiliki fungsi dan karakter yang berbeda. Karena itu, sebelum investasi, kenali terlebih dahulu jenis mesin digital printing dan fungsinya agar mesin yang dipilih sesuai dengan produk yang ingin dibuat.
Kapan Mesin Cutting Perlu Dikalibrasi?
Calibration sebaiknya dicek ketika:
- hasil contour mulai bergeser,
- blade atau holder diganti,
- terjadi perubahan setting,
- mesin baru dipindahkan,
- hasil print and cut tidak lagi sejajar,
- atau setelah maintenance tertentu.
Tidak perlu menunggu seluruh produksi gagal.
Kalau mulai terlihat pola pergeseran yang konsisten, lebih baik diperiksa lebih awal.
Kesimpulan
Hasil cutting tidak presisi bukan selalu tanda bahwa mesin cutting rusak.
Penyebabnya bisa sangat sederhana seperti blade terlalu dalam, cutting pressure kurang tepat, atau media dipasang sedikit miring.
Namun bisa juga berasal dari calibration, registration mark, tracking material, sensor, file vector, hingga komponen mekanis mesin.
Karena itu, troubleshooting sebaiknya dilakukan secara sistematis.
Mulai dari yang paling sederhana:
blade → pressure → calibration → sensor → material → file → komponen mesin.
Dengan begitu, penyebab masalah lebih mudah ditemukan tanpa harus mengubah terlalu banyak setting sekaligus.
Pada akhirnya, hasil cutting yang presisi bukan hanya ditentukan oleh kemampuan mesin.
Mesin, material, file, setting, dan operator harus bekerja sebagai satu sistem.
FAQ Hasil Cutting Tidak Presisi
Kenapa hasil cutting sticker bergeser dari desain?
Penyebabnya bisa berasal dari calibration, registration mark yang tidak terbaca dengan tepat, tracking material, atau perubahan dimensi media setelah printing dan laminasi.
Kenapa cutting awal presisi tetapi bagian akhir meleset?
Hal ini sering berkaitan dengan tracking material. Periksa posisi media, pinch roller, roll, serta apakah material bergerak lurus selama proses cutting.
Apakah pisau tumpul bisa membuat cutting tidak presisi?
Bisa. Blade yang sudah tidak optimal dapat menarik material atau tidak mengikuti detail desain dengan baik.
Apakah cutting speed memengaruhi presisi?
Ya. Kecepatan terlalu tinggi pada desain dengan banyak detail dapat membuat pergerakan blade kurang optimal.
Kenapa hasil contour cutting tidak pas setelah laminasi?
Laminasi dapat memengaruhi pembacaan registration mark atau mengubah sedikit dimensi material. Kedua hal tersebut dapat memengaruhi posisi cutting.
Apa yang harus dicek pertama kali saat hasil cutting meleset?
Mulailah dari test cut, kondisi blade, pressure, calibration, sensor registration mark, dan posisi media sebelum memeriksa komponen mesin yang lebih kompleks.